
Inhaltsverzeichnis
Was ist Lagerautomatisierung?
Lagerautomatisierung bezeichnet den Einsatz von Software und technischen Systemen, um Lagerprozesse teilweise oder vollständig zu steuern und auszuführen. Dazu gehören beispielsweise die automatische Identifikation von Waren, die Ein- und Auslagerung, der innerbetriebliche Transport, die Bereitstellung zur Kommissionierung sowie Sortier- und Versandprozesse.
Eine digitale Erfassung allein macht einen Prozess noch nicht automatisch. Wenn ein Lagerverwaltungssystem einen Bestand verbucht, Mitarbeitende den Behälter aber weiterhin manuell transportieren, ist der Informationsfluss digitalisiert, der physische Materialfluss jedoch nicht automatisiert. Erst das abgestimmte Zusammenspiel von Daten, Steuerungslogik und Technik schafft eine automatisierte Intralogistik.
Der Automatisierungsgrad kann je Prozess unterschiedlich sein. Ein Unternehmen kann etwa die Behälterlagerung und Bereitstellung automatisieren, während sperrige Artikel oder seltene Ausnahmen manuell bearbeitet werden. Vollautomatisierung ist daher kein generelles Zielbild, sondern eine mögliche Ausprägung für stark standardisierte und planbare Abläufe.
Digitale und physische Automatisierung
Die IT- und Steuerungsebenen eines automatisierten Lagers erfüllen unterschiedliche Aufgaben. Ihre genaue Abgrenzung hängt von der Systemarchitektur ab, grundsätzlich lässt sich das Zusammenspiel jedoch in vier Schichten darstellen:
| Schicht | Typische Systeme | Zentrale Aufgabe |
|---|---|---|
| Geschäftssystem | Enterprise Resource Planning (ERP) | Verwaltet kaufmännische Aufträge, Artikel- und Stammdaten sowie übergeordnete Geschäftsprozesse. |
| Lagerverwaltung | Warehouse Management System (WMS) beziehungsweise Lagerverwaltungssystem (LVS) | Verwaltet Bestände, Lagerplätze, Aufträge und Lagerstrategien. |
| Koordination und Materialfluss | Warehouse Control System (WCS) oder Warehouse Execution System (WES) | Verteilt Aufgaben, koordiniert Teilsysteme und priorisiert Materialbewegungen. |
| Anlage | Speicherprogrammierbare Steuerung (SPS), Sensorik und Aktorik | Steuert Maschinenbewegungen, erfasst Zustände und führt Befehle sicher aus. |
Identifikationssysteme wie Barcodes oder RFID und Sensoren liefern den Ebenen aktuelle Zustandsdaten. Fördertechnik, Regalbediengeräte, Shuttles, autonome mobile Roboter und Pickroboter setzen die geplanten Bewegungen physisch um. Entscheidend ist nicht nur die Funktion jeder Ebene, sondern auch ein definiertes Fehlerhandling an ihren Schnittstellen.
Teilautomatisierung oder vollautomatisches Lager?
Teilautomatisierung konzentriert sich auf ausgewählte Engpässe oder wiederkehrende Prozessschritte. Hochautomatisierte Konzepte verbinden mehrere Prozessbereiche und reduzieren manuelle Eingriffe auf definierte Aufgaben und Ausnahmen. Welche Ausprägung passt, zeigt der Vergleich:
| Kriterium | Manuell | Teilautomatisiert | Hochautomatisiert |
|---|---|---|---|
| Flexibilität | Hoch bei wechselnden Sonderfällen | Hoch, wenn automatische und manuelle Bereiche sauber gekoppelt sind | Hoch innerhalb des ausgelegten Prozess- und Artikelspektrums |
| Investition | Geringe Anfangsinvestition, laufender Personal- und Flächenbedarf | Fokus auf priorisierte Prozesse und stufenweisen Ausbau | Höherer Kapitalbedarf für Technik, Software und Infrastruktur |
| Durchsatz | Stark von Wegen, Personal und Schichtmodell abhängig | Gezielte Steigerung an Engpässen | Hoher, planbarer Durchsatz bei passender Dimensionierung |
| Standardisierung | Geringere technische Anforderungen | Standardisierte Kernprozesse, manuelle Ausnahmewege | Hohe Anforderungen an Daten, Prozesse und Schnittstellen |
| Ausfallfolgen | Lokale Störungen meist manuell überbrückbar | Durch Ersatzprozesse begrenzbar | Größere Abhängigkeit von Systemverfügbarkeit und Rückfallkonzepten |
Hybride Prozesse sind besonders dann sinnvoll, wenn ein großer, stabiler Mengenanteil automatisierbar ist, ein kleiner Teil des Sortiments aber andere Abmessungen oder seltene Sonderbehandlungen benötigt. Ein tragfähiges Konzept plant diese Ausnahmen von Anfang an mit.
Welche Lagerprozesse lassen sich automatisieren?
Grundsätzlich lassen sich Prozesse vom Wareneingang bis zum Versand automatisieren. Ob sich das je Prozess lohnt, hängt von Volumen, Wiederholrate, Fehlerkosten, Ergonomie und den benötigten Leistungswerten ab. Nicht jeder Schritt muss denselben Automatisierungsgrad erreichen.
Der Materialfluss folgt typischerweise dieser Abfolge: Wareneingang und Identifikation, Einlagerung, Nachschub, innerbetrieblicher Transport, Kommissionierung, Konsolidierung, Verpackung, Sortierung, Versand und Retourenbearbeitung.
| Prozess | Mögliches Automatisierungsbeispiel | Relevante KPI |
|---|---|---|
| Wareneingang | Scanner, Kamerasysteme und automatische Konturen- oder Gewichtserfassung | Vereinnahmungszeit und Erfassungsfehler |
| Einlagerung | Fördertechnik, Shuttle, Regalbediengerät oder mobiler Roboter | Einlagerungen pro Stunde und Wegzeit |
| Nachschub | Bedarfsbasierte Aufträge aus WMS/WCS und automatische Transporte | Fehlbestände am Pickplatz und Reaktionszeit |
| Innerbetrieblicher Transport | Förderstrecken, fahrerlose Transportsysteme oder AMR | Transporte pro Stunde und Wartezeit |
| Kommissionierung | Ware-zur-Person, Pick-by-Light, Pick-by-Voice oder Pickroboter | Picks pro Stunde, Fehlerquote und Ergonomie |
| Konsolidierung | Puffer- und Sortiersysteme | Vollständigkeit und Durchlaufzeit je Auftrag |
| Verpackung | Kartonaufrichter, automatische Verschließer und Etikettierung | Packleistung und Materialverbrauch |
| Sortierung und Versand | Sorter, Scanner und automatische Ausschleusung | Sendungen pro Stunde und Fehlleitungen |
| Retouren | Identifikation, regelbasierte Prüfung und Rücklagerung | Bearbeitungszeit und Wiedereinlagerungsquote |
Kommissionierung und Bereitstellung
Bei der Person-zur-Ware-Kommissionierung bewegt sich der Mensch zum Lagerplatz. Der Ansatz bleibt flexibel, erzeugt bei großen Flächen und vielen Auftragslinien jedoch lange Laufwege. Pick-by-Voice oder Pick-by-Light können die Führung und Fehlervermeidung verbessern, automatisieren den Transport aber nicht zwingend.
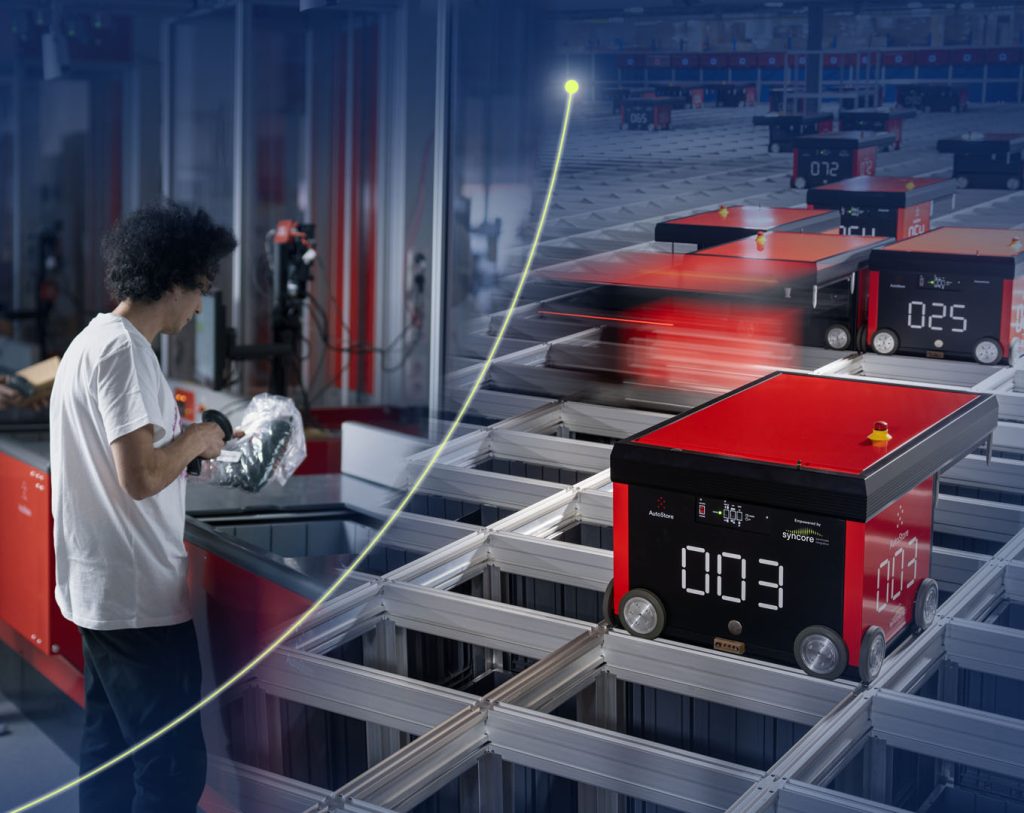
Beim Ware-zur-Person-Prinzip bringen automatische Systeme Behälter, Tablare oder Regale zu einer stationären Arbeitsposition. Das reduziert Wege und ermöglicht ergonomisch gestaltete Abläufe. Der erreichbare Durchsatz hängt unter anderem von Artikelverteilung, Auftragsstruktur, Bereitstellungssequenz, Portanzahl und Nachschub ab. Ein schneller Speicher allein garantiert daher noch keine hohe Pickleistung.
Pickroboter können standardisierte Greif- und Ablageaufgaben übernehmen. Ihre Eignung wird von Form, Oberfläche, Gewicht, Lageerkennung und Varianz der Artikel bestimmt. Für schwer greifbare oder empfindliche Produkte bleibt ein manueller Ausnahmeprozess erforderlich.
Lagerung und innerbetrieblicher Transport
Automatische Lager- und Bereitstellungssysteme übernehmen die Ein- und Auslagerung von Behältern, Tablaren oder Paletten. Fördertechnik verbindet feste Übergabepunkte kontinuierlich und eignet sich für stabile Materialflussstrecken. Puffer entkoppeln Prozesse, gleichen kurzfristige Schwankungen aus und stellen die richtige Reihenfolge für nachfolgende Arbeitsschritte her.
Autonome mobile Roboter (AMR) navigieren flexibel anhand ihrer Umgebung und der Flottensteuerung. Fahrerlose Transportsysteme (FTS, englisch AGV) folgen je nach Ausführung stärker definierten Routen oder Markierungen. Mobile Lösungen können im Bestand Vorteile bieten, benötigen aber geeignete Fahrwege, eine belastbare Verkehrsplanung, Ladepunkte und klare Regeln für Mischverkehr.
Welche Systeme gibt es für die Lagerautomatisierung?
Lagerautomatisierungs-Systeme unterscheiden sich vor allem nach Lastart, Durchsatz, Lagerdichte, Flexibilität, Skalierbarkeit, Gebäudeanforderungen und IT-Komplexität. Eine Vorauswahl ist deshalb erst sinnvoll, wenn das Prozess- und Datenprofil bekannt ist.
AutoStore und andere Cube-Storage-Systeme
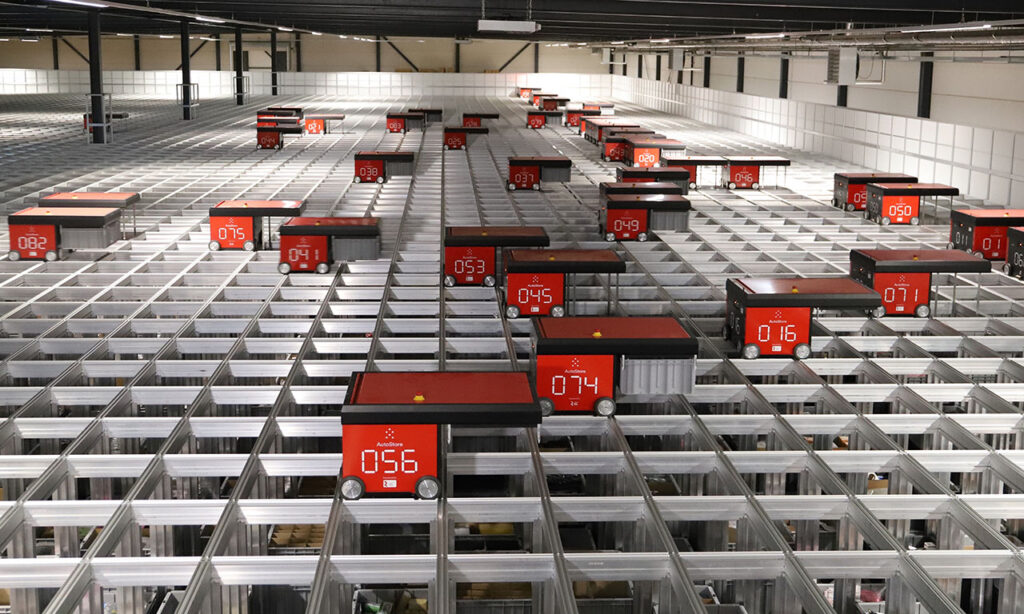
Cube-Storage-Systeme lagern Behälter dicht in einem dreidimensionalen Raster. Roboter bewegen sich auf der Oberseite, holen angeforderte Behälter aus dem Raster und bringen sie zu Arbeitsstationen, den sogenannten Ports. Das Prinzip eignet sich für kleinteilige, behälterfähige Sortimente und Ware-zur-Person-Prozesse.
Die hohe Lagerdichte ist besonders relevant, wenn Fläche begrenzt ist. Durch zusätzliche Roboter, Ports oder Rasterkapazität kann das System je nach Auslegung erweitert werden. Grenzen setzen unter anderem Behälterabmessungen und -gewichte, die Artikelzugänglichkeit, die Portdimensionierung sowie die Leistung vorgelagerter und nachgelagerter Prozesse. Weitere Details bietet Syncore zu AutoStore-Lösungen.
Shuttle-Systeme und automatische Kleinteilelager
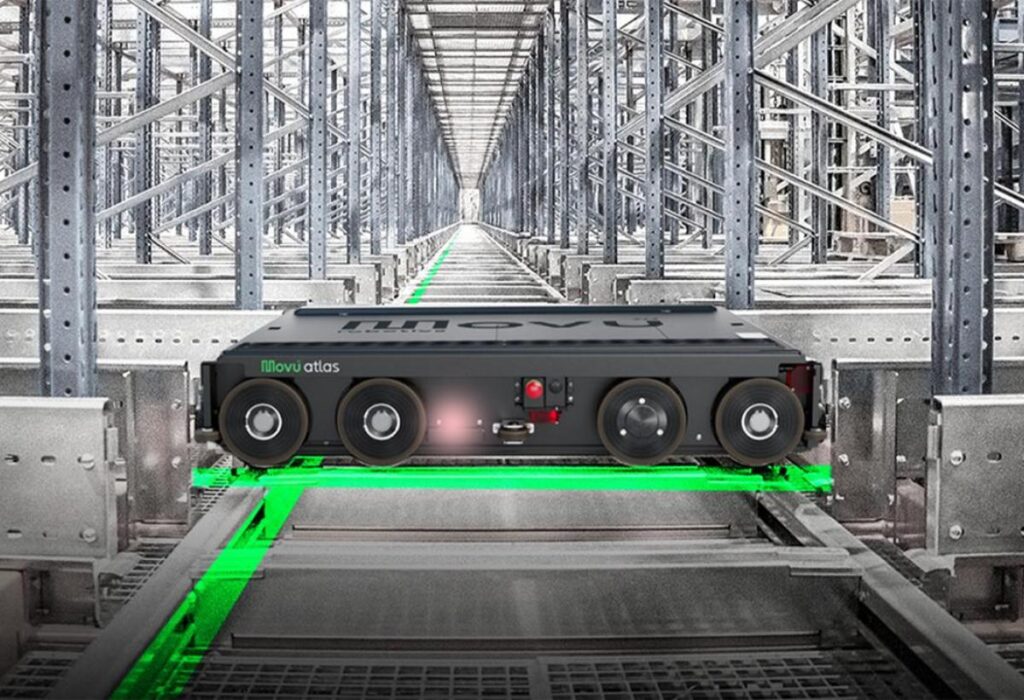
Ein Shuttle-System bewegt Behälter oder Kartons innerhalb von Regalgassen und übergibt sie an Lifte oder Fördertechnik. Mehrere Fahrzeuge können parallel auf verschiedenen Ebenen arbeiten. Dadurch lassen sich Durchsatz und Redundanz je nach Architektur skalieren.
Ein automatisches Kleinteilelager (AKL) beschreibt den Einsatzbereich für kleinere Lastträger. Es kann mit Shuttles oder mit Regalbediengeräten realisiert werden. Ein Miniload-Regalbediengerät bedient typischerweise eine Gasse und übernimmt horizontale sowie vertikale Bewegungen. Bei der Auswahl zählen Lastträger, Lagerhöhe, gewünschte Ein- und Auslagerleistung, Zugriffskonzept und Erweiterungsfähigkeit.
AMR und FTS
AMR planen ihre Fahrbewegungen dynamisch innerhalb definierter Betriebsbereiche. Sie eignen sich beispielsweise für Behälter-, Regal- oder Palettentransporte, Sortierung und Produktionsversorgung. Klassische FTS arbeiten häufig auf stärker festgelegten Routen. Die technische Grenze ist jedoch fließend, weshalb nicht die Produktbezeichnung, sondern das Navigations-, Sicherheits- und Betriebskonzept verglichen werden sollte.
Mobile Robotik lässt sich oft schrittweise einführen, weil Fahrzeuge und Stationen ergänzt werden können. Die nutzbare Leistung hängt dennoch von Wegelayout, Übergabepunkten, Kreuzungen, Ladeinfrastruktur und Flottensteuerung ab. Syncore ordnet passende Einsatzfelder für autonome mobile Roboter ein.
Fördertechnik, Regalbediengeräte und Pickroboter
Fördertechnik schafft feste Verbindungen zwischen Lagerung, Kommissionierung, Verpackung und Versand. Sie ist sinnvoll, wenn Materialströme stabil sind und viele Ladeeinheiten dieselben Strecken nutzen. Übergaben, Puffer und Ausschleusungen müssen auf den realen Systemdurchsatz abgestimmt werden.
Regalbediengeräte nutzen die Gebäudehöhe und bewegen Behälter, Tablare oder Paletten in Regalgassen. Sie eignen sich für klar definierte Lastträger und wiederkehrende Ein- und Auslagerbewegungen. Pickroboter ergänzen solche Systeme an Arbeitsstationen, wenn Artikel automatisiert erkannt, sicher gegriffen und korrekt abgelegt werden können.
| Systemtyp | Typische Lastart | Lagerdichte | Durchsatzprofil | Flexibilität und Skalierung | Gebäude und Integration |
|---|---|---|---|---|---|
| Cube Storage | Behälter mit kleinen bis mittleren Artikeln | Sehr hoch | Über Roboter und Ports dimensioniert | Modular erweiterbar innerhalb der Systemgrenzen | Raster, Brandschutz, Port- und Peripherieanbindung prüfen |
| Shuttle-AKL | Behälter oder Kartons | Hoch | Hohe Parallelität möglich | Ebenen, Shuttles, Lifte und Gassen bestimmen Skalierung | Regalanlage, Lifte, Fördertechnik und WCS eng gekoppelt |
| Regalbediengerät | Behälter, Tablare oder Paletten | Hoch durch Höhennutzung | Planbar, je Gasse und Lastaufnahmemittel begrenzt | Erweiterung häufig stärker baulich geprägt | Präzise Regal- und Gassengeometrie erforderlich |
| AMR | Behälter, Regale oder Paletten | Vom Lagerlayout abhängig | Flotten- und verkehrsabhängig | Fahrzeuge und Stationen oft stufenweise ergänzbar | Fahrwege, Mischverkehr, Ladepunkte und Funkabdeckung beachten |
| FTS/AGV | Häufig Paletten oder definierte Ladungsträger | Nicht primärer Zweck | Gut für wiederkehrende Transporte | Änderungen hängen von Navigation und Infrastruktur ab | Routen, Übergaben und Sicherheitszonen festlegen |
| Fördertechnik | Behälter, Kartons oder Paletten | Nicht primärer Zweck | Kontinuierlich auf festen Strecken | Hohe Leistung, aber geringere Layoutflexibilität | Platz für Strecken, Puffer, Übergaben und Fluchtwege einplanen |
Wann lohnt es sich, ein Lager zu automatisieren?
agerautomatisierung lohnt sich, wenn ein klar messbarer betrieblicher Nutzen die Investition und die zusätzlichen Betriebsrisiken über den betrachteten Zeitraum rechtfertigt. Typische Auslöser sind steigende Volumina, begrenzte Fläche, lange Laufwege, wiederkehrende Fehler, ergonomische Belastungen, saisonale Peaks, fehlende Arbeitskräfte oder ein Bedarf an stabileren Prozessen.
Eine pauschale Mindestgröße gibt es nicht. Ein kleiner, hochfrequenter Kleinteileprozess kann besser geeignet sein als ein großes Lager mit geringer Wiederholrate und stark wechselnden Sondergütern. Voraussetzung sind belastbare Daten, ausreichend standardisierte Soll-Prozesse, geeignete Artikel und messbare Zielgrößen.
Diese Kennzahlen sollten Sie vorab erheben
Die Datengrundlage sollte einen repräsentativen Zeitraum sowie relevante Spitzen abdecken. Mittelwerte allein reichen nicht aus, wenn einzelne Wochen oder Tagesstunden die Anlage dimensionieren.
- Artikelstamm mit Abmessungen, Gewichten, Verpackungseinheiten und Lagerbedingungen
- Bestände, Bewegungen und Auftragslinien je Artikel
- Picks, Einlagerungen und Transporte pro Stunde und Schicht
- Tages-, Wochen- und Saisonverläufe einschließlich Peak-Faktor
- Ziel-Servicelevel, Cut-off-Zeiten und zulässige Durchlaufzeiten
- Flächen-, Personal-, Fehler- und gegebenenfalls Erweiterungskosten
- Schichtmodell, verfügbare Betriebszeit und geplante Wartungsfenster
- Wachstums- und Sortimentsszenarien für den Betrachtungszeitraum
- Artikelstamm mit Abmessungen, Gewichten, Verpackungseinheiten und Lagerbedingungen
Prüfen Sie Datenlücken und unplausible Werte gemeinsam mit den operativen Teams. Stammdaten sollten außerdem durch Stichproben an realen Artikeln verifiziert werden. Falsche Abmessungen oder unvollständige Bewegungsdaten können die Behälterwahl, Lagerkapazität und Leistungsberechnung verzerren.
Wo Automatisierung an Grenzen stößt
Unregelmäßige, instabile oder schwer greifbare Güter können den technischen Aufwand erhöhen. Stark wechselnde Sortimente und niedrige Wiederholraten erschweren eine verlässliche Dimensionierung. Auch ungeeignete Gebäudegeometrien, fehlende IT-Schnittstellen oder viele variable Sonderprozesse begrenzen den wirtschaftlich sinnvollen Automatisierungsgrad.
Hinzu kommen betriebliche Abhängigkeiten: Ein zentraler Übergabepunkt kann zum Single Point of Failure werden. Wartung, Ersatzteile, Software-Support und qualifiziertes Personal müssen über die gesamte Nutzungsdauer verfügbar sein. Für Störungen und nicht automatisierbare Artikel sind belastbare manuelle Ausnahme- und Rückfallprozesse erforderlich.
Automatisierungs-Check für die Vorprüfung
- Sind Engpass und Ziel-KPI eindeutig benannt?
- Liegen belastbare Artikel-, Bestands- und Auftragsdaten vor?
- Passen Artikel und Ladungsträger zum betrachteten System?
- Sind Peak, Wachstum und Sortimentsänderungen berücksichtigt?
- Lassen sich ERP, WMS und Anlagensteuerung zuverlässig integrieren?
- Gibt es Platz für Anlage, Übergaben, Wartung und sichere Verkehrswege?
- Sind Ausnahmebetrieb, Störungen und Hochlauf konzeptionell abgedeckt?
Die Checkliste ist kein Ja/Nein-Score. Sie zeigt, welche Fragen vor einer Systementscheidung geklärt werden müssen und wo eine hybride oder stufenweise Automatisierung sinnvoll sein kann.
Was kostet Lagerautomatisierung und wie wird sie wirtschaftlich bewertet?
Ohne Prozess-, Leistungs- und Layoutdaten lässt sich kein seriöser Pauschalpreis für Lagerautomatisierung nennen. Die Kosten werden durch Systemtyp, Kapazität, Durchsatz, Redundanz, Gebäude, IT-Integration, Sicherheitsanforderungen und den Umsetzungsweg bestimmt. Im Brownfield kommen häufig zusätzliche Aufwände für Bestandsaufnahme, Migration und temporäre Materialflüsse hinzu.
Investitions- und Betriebskosten
Eine belastbare Bewertung betrachtet die Total Cost of Ownership (TCO), also sämtliche Kosten über den festgelegten Betrachtungszeitraum.
| Kostenbereich | Typische Bestandteile |
|---|---|
| Planung und Engineering | Datenanalyse, Layout, Simulation, Dimensionierung, Projektmanagement und Genehmigungen |
| Anlage und Hardware | Regalsystem, Roboter, Shuttles, Regalbediengeräte, Fördertechnik, Ports, Stationen und Sensorik |
| Gebäude und Infrastruktur | Boden, Stahlbau, Brandschutz, Energieversorgung, Netzwerk, Sicherheits- und Wartungsbereiche |
| Software und Schnittstellen | WMS/WCS/WES, Anlagenvisualisierung, ERP-Anbindung, Lizenzen und Entwicklung |
| Realisierung und Hochlauf | Montage, Tests, Migration, Schulung, Abnahme und begleiteter Produktionsanlauf |
| Laufender Betrieb | Energie, Wartung, Service, Ersatzteile, Softwarepflege, Updates und Personal |
| Risiko und Veränderung | Reserven, temporäre Prozesse, Produktionsunterbrechungen und spätere Erweiterungen |
Vergleichen Sie Varianten mit demselben Leistungsumfang, Betrachtungszeitraum und denselben Annahmen. Eine günstigere Anlage kann über ihre Nutzungsdauer höhere Kosten verursachen, wenn Wartung, Energie, Personal oder Erweiterungen nicht ausreichend berücksichtigt wurden.
So planen Sie die Lagerautomatisierung in sieben Schritten
Ziele, Engpässe und KPIs definieren: Beschreiben Sie das Problem messbar, etwa über Durchsatz, Durchlaufzeit, Fehlerquote, Fläche oder Ergonomie. Legen Sie Zielwerte und den Betrachtungszeitraum fest.
Materialfluss, Daten und Artikelstruktur analysieren: Erfassen Sie Prozesse vor Ort und gleichen Sie Systemdaten mit realen Abläufen ab. Berücksichtigen Sie Peaks, Ausnahmen und Wechselwirkungen zwischen Prozessbereichen.
Soll-Prozesse und Automatisierungsgrad festlegen: Gestalten Sie den Zielprozess unabhängig von einem konkreten Produkt. Entscheiden Sie, welche Schritte automatisiert und welche bewusst manuell oder hybrid ausgeführt werden.
Lösungsvarianten dimensionieren und vergleichen: Berechnen Sie Kapazität, Durchsatz, Puffer, Arbeitsplätze und Redundanz. Bewerten Sie Varianten anhand identischer technischer und wirtschaftlicher Kriterien.
IT-, Gebäude-, Sicherheits- und Betriebsanforderungen prüfen: Klären Sie Schnittstellen, Lasten, Brandschutz, Fluchtwege, Wartungszugang, Energie- und Netzwerkinfrastruktur sowie den Betrieb während der Umsetzung.
Business Case, Projektplan und Hochlaufkonzept absichern: Vergleichen Sie TCO und Nutzen in mehreren Szenarien. Definieren Sie Meilensteine, Verantwortlichkeiten, Tests, Abnahmebedingungen, Rückfallpläne und Leistungsaufbau.
Realisieren, testen, schulen und optimieren: Installieren und integrieren Sie die Systeme, qualifizieren Sie Mitarbeitende und nehmen Sie die Anlage gegen vereinbarte Kriterien ab. Überwachen Sie die Ziel-KPIs im realen Betrieb und optimieren Sie kontrolliert.
Praxisbeispiel: Automatisierung in ein bestehendes Logistikzentrum integrieren
Fenix Outdoor integrierte ein AutoStore-System als zentralen Baustein in ein bestehendes Logistikzentrum in Ludwigslust. Das System ist an Fördertechnik, Palettenlager, Taschensorter, manuelle Kommissionierstationen und halbautomatische Verpackung angebunden. Größere Artikel, die nicht zum Behältersystem passen, werden weiterhin manuell bearbeitet.

Fakten zum Projekt: Fenix Outdoor
Inbetriebnahme: Juni 2023
Anlagenfläche: 3.000 m² innerhalb eines 70.000 m² großen Lagers
Kapazität: mehr als 100.000 Behälter
Technik: 42 R5+-Roboter und 16 Carousel-Ports
Artikelspektrum: rund 85 Prozent der Artikel werden über das AutoStore-System verarbeitet
Integration: bestehende Fördertechnik sowie manuelle und halbautomatische Folgeprozesse
Warum Syncore für Ihre Lagerautomatisierung?
Syncore plant und realisiert automatisierte Intralogistik als Warehouse-Integrator. Das auf der deutschen Website ausgewiesene Portfolio umfasst unter anderem AutoStore, Geek+ AMR, Movu-Shuttle-Systeme, automatisierte Pickroboter, Retrofit, Regalbediengeräte, Fördersysteme sowie Lagerverwaltungs- und Steuerungssoftware.
Für eine belastbare Lagerautomatisierung müssen diese Bausteine im Kontext von Materialfluss, IT, Gebäude, Betriebsorganisation und Wirtschaftlichkeit bewertet werden. Die Case Studies von Syncore zeigen dazu konkrete Integrationsprojekte und Systemgrenzen. Lassen Sie Ihre Prozesse, Leistungsdaten und räumlichen Rahmenbedingungen prüfen, um den passenden Automatisierungsgrad und einen belastbaren nächsten Planungsschritt zu bestimmen.
Wie lange dauert die Einführung einer Lagerautomatisierung?
Eine seriöse Pauschaldauer gibt es nicht. Umfang, Genehmigungen, Lieferzeiten, IT-Integration, Gebäudearbeiten, Testaufwand und Umsetzung im laufenden Betrieb bestimmen den Zeitplan. Ein belastbarer Projektplan trennt Planung, Realisierung, Tests und Hochlauf.
Kann Lagerautomatisierung schrittweise erweitert werden?
Ja, wenn Systemarchitektur, Flächen, Schnittstellen und Steuerung von Anfang an auf Erweiterung ausgelegt sind. Zusätzliche Fahrzeuge, Roboter, Ports oder Lagerkapazitäten lösen jedoch nur dann den gewünschten Engpass, wenn auch Peripherie und Software mitwachsen.
Lässt sich ein automatisiertes Lager bei Sortimentsänderungen anpassen?
Das hängt von Abmessungen, Gewichten, Ladungsträgern und Prozessanforderungen der neuen Artikel ab. Szenarien für Wachstum und Sortimentsveränderungen sollten deshalb bereits in der Planung geprüft werden. Für nicht systemfähige Artikel bleibt häufig ein manueller oder alternativer Prozess.
Können Mitarbeitende und Roboter im selben Lagerbereich arbeiten?
Das ist je nach System und Sicherheitskonzept möglich. Verkehrswege, Übergabepunkte, Zugangskontrolle, Geschwindigkeiten und das Verhalten bei Personen im Fahrbereich müssen im Rahmen der geltenden Risikobeurteilung ausgelegt und geprüft werden.
Welche Daten benötigt ein Integrator für eine erste Bewertung?
Benötigt werden mindestens Artikel- und Bestandsdaten, Abmessungen und Gewichte, Auftrags- und Bewegungsdaten, Peak-Verläufe, Prozessbeschreibungen, Layout, Schichtmodell, Ziel-KPIs sowie Wachstumsannahmen. Je vollständiger und plausibler diese Daten sind, desto belastbarer wird die erste Variantenbewertung.
Was passiert bei einer Störung oder einem Systemausfall?
Das Betriebskonzept sollte Redundanzen, Störungsdiagnose, Ersatzteile, Service-Level, Wiederanlauf und manuelle Rückfallprozesse definieren. Welche Aufträge weiterbearbeitet werden können, hängt von der betroffenen Komponente und der Systemarchitektur ab.